Was ist Hotmelt?
Hotmelt, Hot Melt, Hot-Melt ist eine Klebetechnik, bei der mit Schmelzklebstoffen geklebt wird – ganz ohne Wasser und Lösungsmittel. Im weiteren, technischen und industriellen Sinn bezeichnet „Hotmelt“ ein ganzes technisches System. Es umfasst vor allem: die Entwicklung (Klebstoffformulierung), die Prozessschritte (Schmelzen, Fördern, Filtern, Dosieren), die Ausrüstung (Geräte und Komponenten) und die Dienstleistungen (Service). Im engeren, umgangssprachlichen Sinn meint „Hotmelt“ den Schmelzklebstoff selbst – einen Klebstoff, der bei Raumtemperatur zu 100 % fest ist, beim Erwärmen flüssig oder zähflüssig wird und nach dem Auftrag auf das Substrat durch Abkühlen schnell erstarrt.
Bezeichnend ist, dass „hot-melt“ in der englischen Fachsprache als Adjektiv in Dutzenden von Zusammensetzungen vorkommt, z. B. hot-melt adhesive, hot-melt coating, hot-melt lamination, hot-melt extrusion. Schon das zeigt: Hotmelt ist vor allem eine Technik und nicht nur ein Klebstoff.
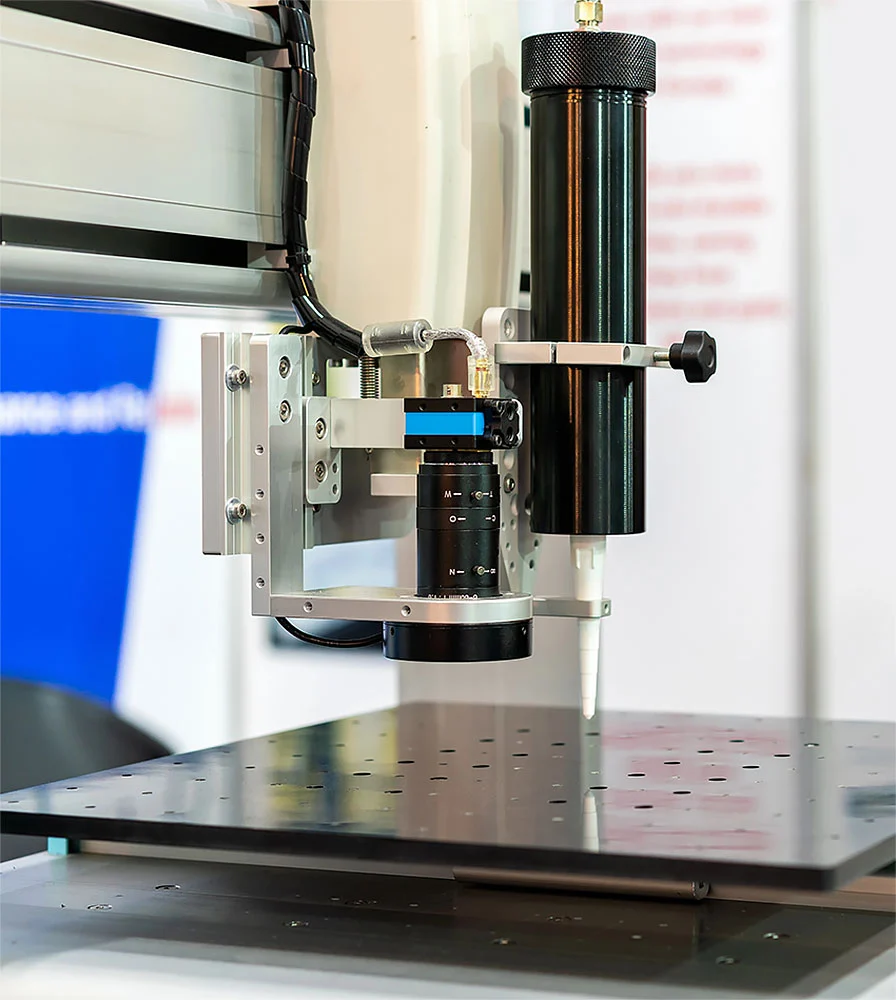
Bei einer typischen industriellen Anwendung wird der Schmelzklebstoff in einem Schmelzgerät oder Tank aufgeschmolzen, anschließend durch beheizte Schläuche gefördert und schließlich über Auftragsköpfe, Applikatoren oder Düsen präzise auf die zu verbindenden Materialien aufgetragen. Nach dem Auftrag gibt der Klebstoff Wärme ab, erstarrt und bildet die Verbindung. Die Zeit, in der der aufgetragene Klebstoff noch eine Verbindung eingehen kann, ist die offene Zeit (engl. open time) – einer der wichtigsten Parameter bei der Auswahl des Klebstoffs für einen Prozess. Bei klassischen Schmelzklebstoffen ist dieser Vorgang überwiegend physikalisch; es muss weder Wasser noch Lösungsmittel verdunsten. Bei reaktiven Systemen wie PUR-Hotmelt kann nach dem ersten Erstarren zusätzlich eine chemische Vernetzung stattfinden, die die Beständigkeit der fertigen Verbindung erhöht.
In der industriellen Praxis umfasst der Begriff „Hotmelt“ vier zentrale Glieder des Prozesses:
1. Klebstoffformulierungen – Schmelzklebstoffe auf Basis von EVA, Polyolefinen (PO), reaktiven Polyurethanen (PUR), Polyamiden (PA), synthetischem Kautschuk (SBC) und anderen Polymeren, ausgewählt für bestimmte Substrate und Einsatzbedingungen.
2. Auftragssysteme – Schmelzgeräte, Pumpen, beheizte Schläuche, Ventile und Auftragsköpfe (Raupe, Sprüh, Spirale, Breitschlitz), ohne die selbst der beste Klebstoff nicht sicher und reproduzierbar aufgetragen werden kann.
3. Prozesstechnik – Auftragsverfahren wie Raupenauftrag, Sprühauftrag, Breitschlitzauftrag, Hotmelt-Kaschierung, Hotmelt-Beschichtung, Verguss (Potting) oder Abdichten; jedes davon ist ein eigenes Gebiet der Verfahrenstechnik.
4. Endanwendungen – von Verpackung und Logistik über Möbelfertigung, Automobilindustrie, Hygieneprodukte und Bauwesen bis zu Elektronik, Buchbinderei und anspruchsvollen Verfahren wie der Schmelzextrusion (Hot-Melt-Extrusion) in der Pharmazie.
Hotmelt, Hot Melt, Hot-Melt – drei Schreibweisen, eine Technik
In technischen Unterlagen, Herstellerkatalogen und Verkaufsunterlagen begegnen einem drei Schreibweisen: „Hot Melt“, „Hot-Melt“ und „Hotmelt“. Alle sind in der Branche gebräuchlich, kommen aber unterschiedlich häufig vor und erfüllen nicht immer genau dieselbe Funktion.
- Die Schreibweise „Hot Melt“ ohne Bindestrich ist in Unterlagen der Geräte- und Klebstoffhersteller sehr verbreitet. Sie erscheint u. a. in Begriffen wie „hot melt adhesive“, „hot melt system“ oder „hot melt applicator“. In der Branchenpraxis ist sie heute eine der häufigsten Formen, auch wenn nach den traditionellen Regeln des Englischen die Schreibweise mit Bindestrich als formeller gelten könnte.
- Die Form „Hot-Melt“ findet sich häufig in technischer Terminologie, Wörterbüchern und Normen. Das typischste Beispiel ist „hot-melt adhesive“, also Schmelzklebstoff. Der Bindestrich zeigt deutlich, dass beide Wörter einen Begriff bilden, der eine Klebstoffart, ein System oder eine Technik beschreibt.
- „Hotmelt“ wiederum ist die zusammengeschriebene Form, die vor allem in Vertrieb, Marketing und der täglichen Kommunikation in der Branche verwendet wird – im deutschsprachigen Raum ist sie besonders verbreitet. Hersteller, Händler und Anwender von Klebesystemen nutzen sie als Kurzbezeichnung für den Klebstoff oder die gesamte Technik.
In der Praxis werden die Unterschiede oft übergangen, sodass in einem Katalog oder auf einer Website mehrere Schreibweisen vorkommen. Für ein einheitliches Bild empfiehlt es sich dennoch, eine Grundform festzulegen. In deutschen technischen Texten ist „Schmelzklebstoff“ die normgerechte Bezeichnung (DIN EN 923); „Hotmelt“ ist der gängige Branchenbegriff, den auch viele Hersteller verwenden.
Wie funktioniert die Hotmelt-Technik?
fester Klebstoff → Schmelzen → Fördern → Filtern → Dosieren → Auftragen → Andrücken → Abkühlen → Abbinden
Schritt 1: Schmelzen des Klebstoffs
Schritt 2: Fördern und Filtern des geschmolzenen Klebstoffs
Der geschmolzene Klebstoff wird vom Schmelzgerät über einen beheizten Schlauch (engl. heated hose) zum Auftragskopf gefördert. Der Schlauch hält die Temperatur des Klebstoffs auf dem gesamten Weg vom Tank bis zum Auftragskopf und zur Düse. Im System befinden sich Klebstofffilter – sie halten Verunreinigungen, verkokte Klebstoffpartikel und Klumpen zurück, die Düsen verstopfen oder zu fehlerhaften Klebungen führen könnten. Die Filtration ist daher kein Zusatz, sondern ein wesentlicher Faktor für einen stabilen Prozess.
Schritt 3: Auftrag auf das Material
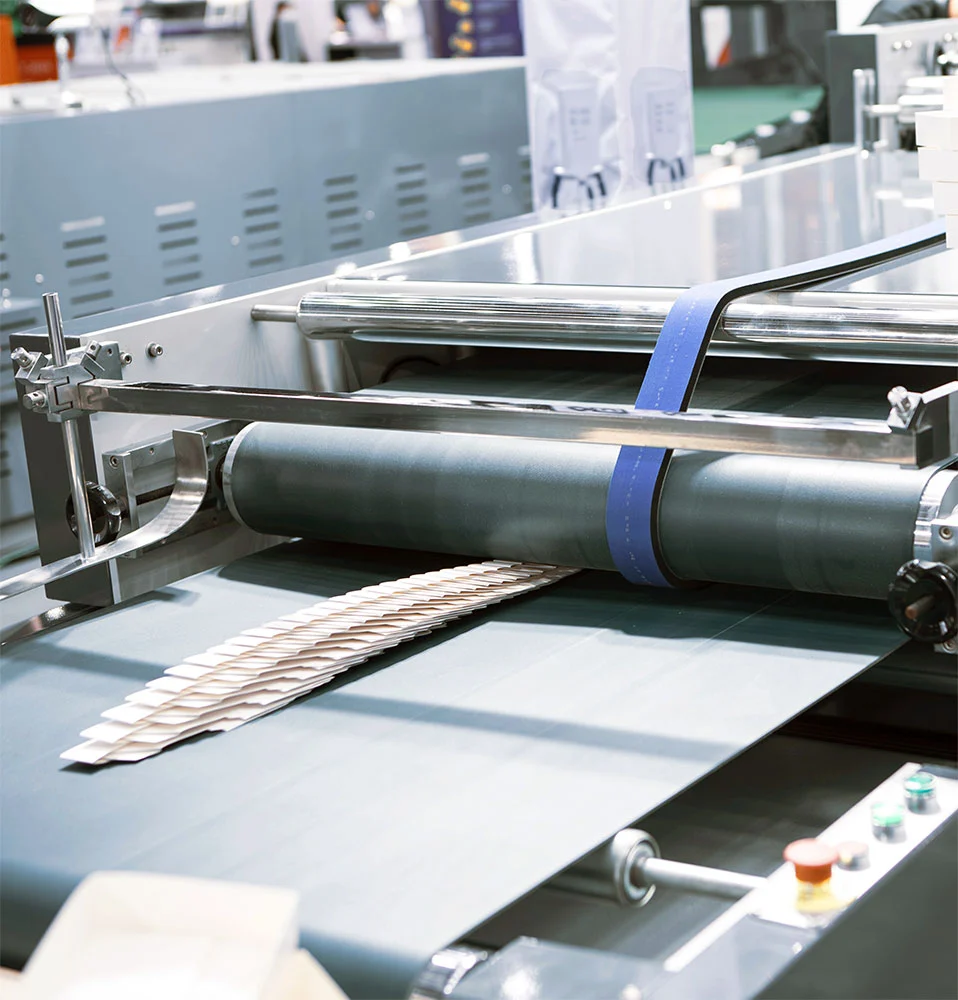
Schritt 4: Andrücken, Abkühlen und Abbinden
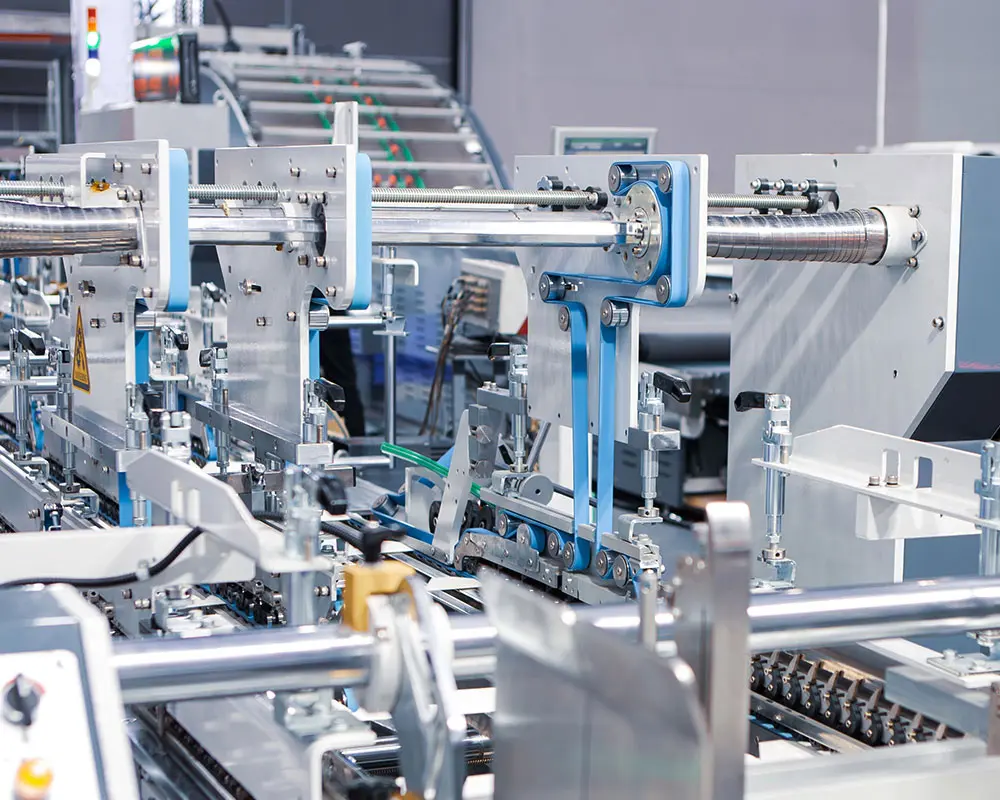
Nach dem Auftrag werden die Materialien zusammengefügt (angedrückt). Der Klebstoff gibt Wärme ab, geht schnell vom flüssigen in den festen Zustand über und bildet eine dauerhafte Verbindung. Wie schnell er abkühlt, hängt von der Klebstoffmenge, der Temperatur des Substrats, der Wärmeleitfähigkeit des Materials und den Umgebungsbedingungen ab. Die Teile müssen innerhalb der offenen Zeit gefügt werden. Erfolgt das zu spät, kann der Klebstoff schon zu kalt sein, um die Oberfläche richtig zu benetzen. Ist der Anpressdruck zu gering, zu kurz oder ungleichmäßig, kann die Klebfuge weniger fest sein. Nach dem Abkühlen erreicht der Klebstoff seine Gebrauchsfestigkeit, und das Produkt kann oft ohne lange Trocknung in die nächsten Fertigungsschritte gehen.
- Offene Zeit (engl. open time) ist die Zeit zwischen dem Klebstoffauftrag und dem letzten Moment, in dem die Materialien noch wirksam verbunden werden können. Danach ist der Klebstoff so weit erstarrt, dass er keine dauerhafte Verbindung mehr eingeht. Die offene Zeit reicht von Sekundenbruchteilen (Klebstoffe für schnelle Verpackungslinien) bis zu mehreren Dutzend Sekunden (Klebstoffe für den manuellen Auftrag oder langsame Prozesse).
- Abbindezeit (engl. set time) ist die Zeit, nach der die Verbindung fest genug ist, um weiterverarbeitet oder belastet zu werden. Beide Parameter müssen genau auf die Geschwindigkeit der Produktionslinie und die Anforderungen des Prozesses abgestimmt sein.
Aus welchen Komponenten besteht ein industrielles Hotmelt-System?
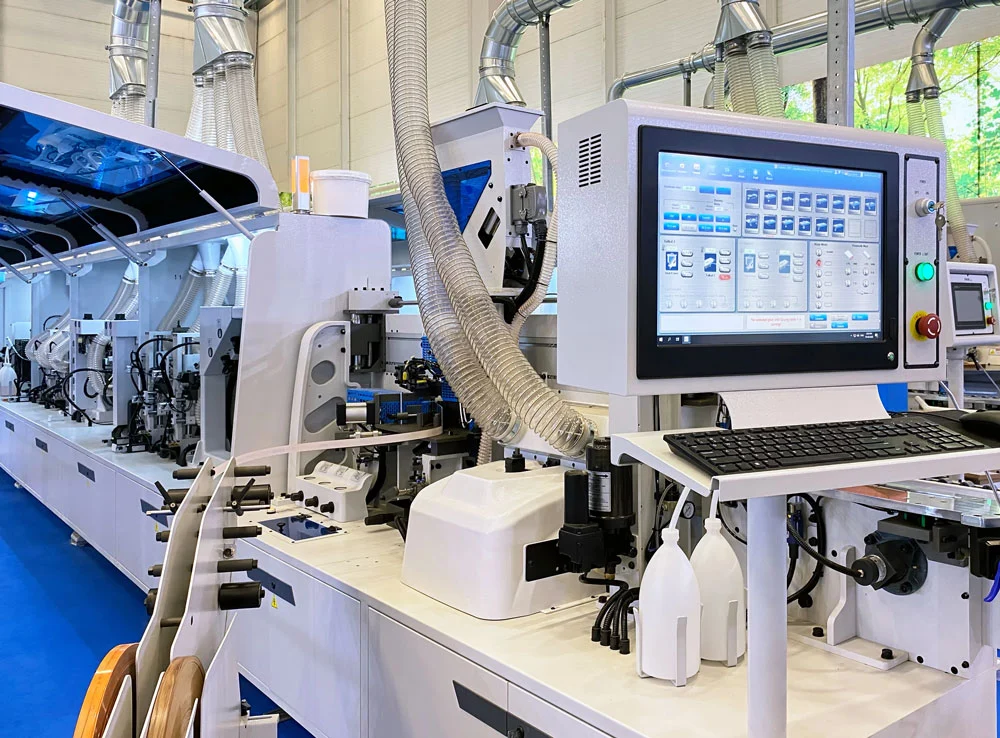
Ein industrielles Hotmelt-System ist ein Verbund aus Geräten, Komponenten, Ersatzteilen und Steuerungen, die für den gesamten Prozess zuständig sind: Vorbereiten und Aufschmelzen des Klebstoffs, Halten stabiler Parameter, Fördern zur Auftragsstelle, Filtern, Dosieren, Auftragen auf das Material und Überwachung der Linie. In der Praxis genügt es nicht, einen „guten Klebstoff“ auszuwählen. Die Qualität der Verbindung hängt auch von der Schmelzleistung, der Stabilität der Pumpe, dem Zustand der Filter und der beheizten Schläuche, der Art des Auftragskopfs, der Geometrie der Düse, der richtigen Steuerung und einem regelmäßigen Service ab. Ein industrielles Hotmelt-System ist daher als vollständige Prozessanlage zu betrachten, nicht als einzelnes Gerät.
Die Komponenten eines Hotmelt-Systems lassen sich am besten in der Reihenfolge des Prozesses darstellen: vom Befüllen und Aufschmelzen über Fördern, Filtern und Transport bis zu Dosieren, Auftrag, Überwachung und Instandhaltung. In dieser Reihenfolge sind die wichtigsten Komponenten unten beschrieben.
| Prozessschritt | Systemkomponente | Aufgabe im Hotmelt-System |
|---|---|---|
| 1.Befüllen und Aufschmelzen | Schmelzgerät / Melter / Tank | Schmilzt den Klebstoff und hält ihn auf der für die jeweilige Formulierung richtigen Verarbeitungstemperatur. |
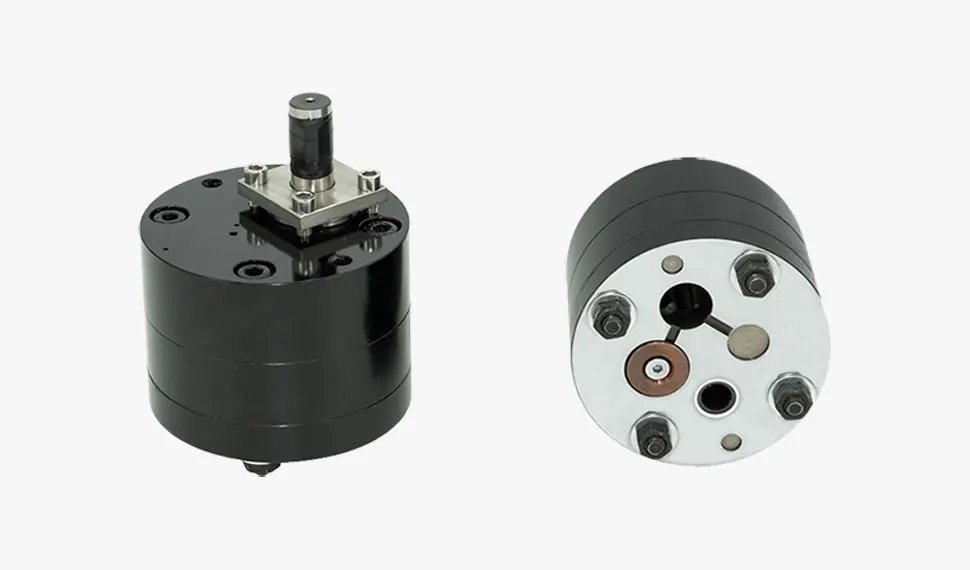
| 2.Fördern des Klebstoffs | Klebstoffpumpe | Erzeugt Durchfluss und Druck für einen stabilen Klebstofftransport in der Anlage. |
| 3.Reinigen des Mediums | Filter und Filtersysteme | Schützen Pumpe, Ventile, Auftragsköpfe und Düsen vor Verunreinigungen und verkokten Klebstoffpartikeln. |
| 4.Klebstofftransport | Beheizte Schläuche | Fördern den geschmolzenen Klebstoff zum Auftragskopf und halten seine Temperatur auf der gesamten Schlauchlänge. |
| 5.Dosieren und Freigeben des Durchflusses | Module und Ventile | Steuern Öffnen und Schließen des Klebstoffflusses und die Reproduzierbarkeit der Auftragsmenge. |
| 6.Auftrag auf das Material | Auftragsköpfe | Tragen den Klebstoff im gewählten Verfahren auf: als Raupe, Punkt, Sprühauftrag, Spirale oder per Breitschlitz. |
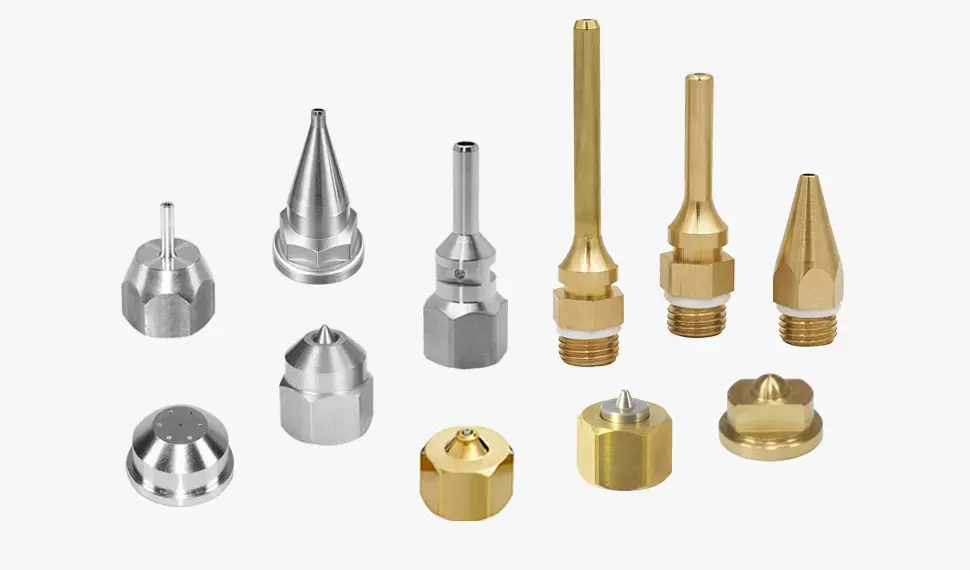
| 7.Form des Auftrags | Hotmelt-Düsen | Geben dem Klebstoffstrahl Geometrie, Breite, Richtung und Auftragsbild. |
| 8.Prozessüberwachung | Temperaturregler, Sensoren und Automatisierung | Stabilisieren Temperatur, Druck und Auftragszeit und binden das System in die Produktionslinie ein. |
| 9.Integration und Sicherheit | Leitungen, Steckverbinder, Abdeckungen, Zubehör | Verbinden die Komponenten, unterstützen die sichere Bedienung und die Anpassung an die Maschine. |
| 10.Instandhaltung | Ersatz- und Verschleißteile | Bestimmen, wie schnell der Service erfolgt, wie lange Stillstände dauern und wie hoch die Betriebskosten sind. |
Schmelzgerät, Melter, Tank
Mit dem Schmelzgerät beginnt der industrielle Hotmelt-Prozess. Es schmilzt den Klebstoff, der als Granulat, Blöcke, Pillows, Sticks, Kartuschen oder in Fässern geliefert wird, und hält ihn auf einer stabilen Verarbeitungstemperatur. Von der Arbeitsweise des Schmelzgeräts hängen die Viskosität des Klebstoffs, die Förderleistung, die Stabilität des Auftrags und das Risiko einer Materialzersetzung ab. Eine zu niedrige Temperatur führt zu hoher Viskosität und Problemen beim Durchfluss; eine zu hohe Temperatur oder eine zu lange Verweilzeit im Tank kann zu Verkokung, Verfärbung, Ablagerungen und verstopften Filtern und Düsen führen.
In der Praxis gibt es verschiedene Bauarten: Tankschmelzgeräte, tanklose Schmelzgeräte, Fassschmelzer und Systeme für bestimmte Lieferformen des Klebstoffs. Tankschmelzgeräte sind in Standardanlagen am häufigsten. Tanklose Systeme und Fassschmelzer begrenzen den Kontakt des Klebstoffs mit Luft und sind besonders bei hohem Verbrauch oder bei feuchtigkeitsempfindlichen Formulierungen wie PUR-Hotmelt wichtig. Bei der Auswahl zählen nicht nur das Tankvolumen, sondern auch die Schmelzleistung, die Zahl der Heizzonen, die einfache Reinigung, die Verträglichkeit mit dem Klebstoff und die Anbindung an die Automatisierung der Linie.
Klebstoffpumpe
Die Pumpe fördert den geschmolzenen Klebstoff vom Schmelzgerät in die weiteren Teile der Anlage. Sie bestimmt die Stabilität des Durchflusses, den Auftragsdruck und die Reproduzierbarkeit der Auftragsmenge. In industriellen Systemen werden häufig Zahnradpumpen eingesetzt, weil sie den Klebstoff gleichmäßig fördern und die Auftragsmenge gut steuerbar machen. In weniger anspruchsvollen Systemen finden sich auch pneumatische oder Kolbenpumpen; bei schnellen Produktionslinien kommt es jedoch vor allem auf einen reproduzierbaren Durchfluss an.
Eine falsch gewählte Pumpe kann Pulsieren, ungleichmäßigen Auftrag, Druckabfälle, Überlastung des Systems oder eine zu starke Scherung des Klebstoffs verursachen. Bei der Auswahl sind Klebstoffart, Viskosität bei Verarbeitungstemperatur, geforderte Leistung in kg/h, Länge der Leitungen, Zahl der Auftragsköpfe und Art der Anwendung zu berücksichtigen. Ein langsamer Punktauftrag stellt andere Anforderungen als eine schnelle Verpackungslinie mit vielen Takten pro Minute.
Filter und Filtersysteme
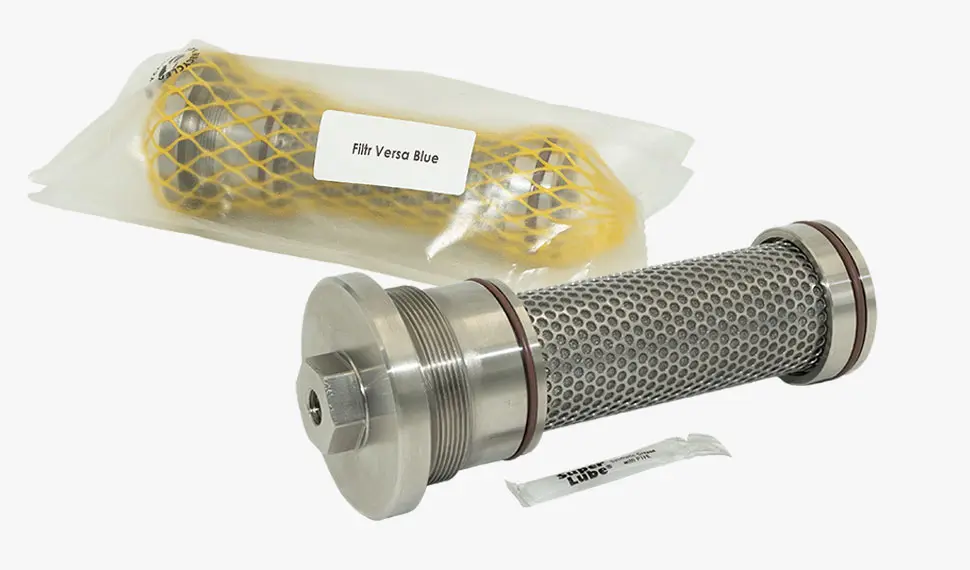
Die Filtration ist eine der wichtigsten Voraussetzungen für einen stabilen Betrieb des Hotmelt-Systems. Filter halten mechanische Verunreinigungen, Klumpen, verkokte Klebstoffpartikel und Ablagerungen aus der thermischen Zersetzung zurück. Ohne wirksame Filtration gelangen Verunreinigungen in Ventile, Module, Auftragsköpfe und Düsen und führen dort zu unterbrochenem Auftrag, ungleichmäßigem Klebstoffaustritt, Schäden an Präzisionsteilen und ungeplanten Stillständen.
In einem typischen System sitzen Filter an mehreren Stellen: am Tank des Schmelzgeräts, am Pumpenausgang, als Leitungsfilter und direkt vor dem Auftragskopf. Feinheit und Bauart müssen zu Klebstoff, Verarbeitungstemperatur, Düsengröße und Prozessanforderungen passen. Ein zu grober Filter hält feine Verunreinigungen nicht zurück, ein zu feiner kann den Durchfluss drosseln und den Druck im System erhöhen. Regelmäßige Kontrolle und Austausch der Filter sind ein Grundpfeiler der vorbeugenden Wartung.
Beheizte Schläuche
Beheizte Schläuche fördern den geschmolzenen Klebstoff vom Schmelzgerät zum Auftragskopf und halten seine Temperatur auf der gesamten Länge. Sie sind keine gewöhnlichen Förderleitungen: Sie enthalten ein Heizelement, einen Temperaturfühler, eine Wärmedämmung und eine druck- und temperaturbeständige Schicht. Sie verhindern, dass der Klebstoff abkühlt, seine Viskosität steigt und der Auftrag instabil wird.
Länge, Durchmesser, Temperaturbereich und Druckfestigkeit des Schlauchs müssen zum jeweiligen System passen. Ein zu langer oder schlecht gedämmter Schlauch führt zu Wärmeverlusten und einem verzögerten Ansprechen des Systems. Ein zu kleiner Durchmesser kann den Durchfluss begrenzen, besonders bei hochviskosen Klebstoffen. Typische Schlauchfehler sind ein unterbrochener Heizleiter, ein defekter Temperaturfühler, ein undichter Anschluss, eine beschädigte Dämmung oder ein geknickter Schlauch. Jeder dieser Fehler kann Temperaturschwankungen und Probleme mit der Klebequalität verursachen.
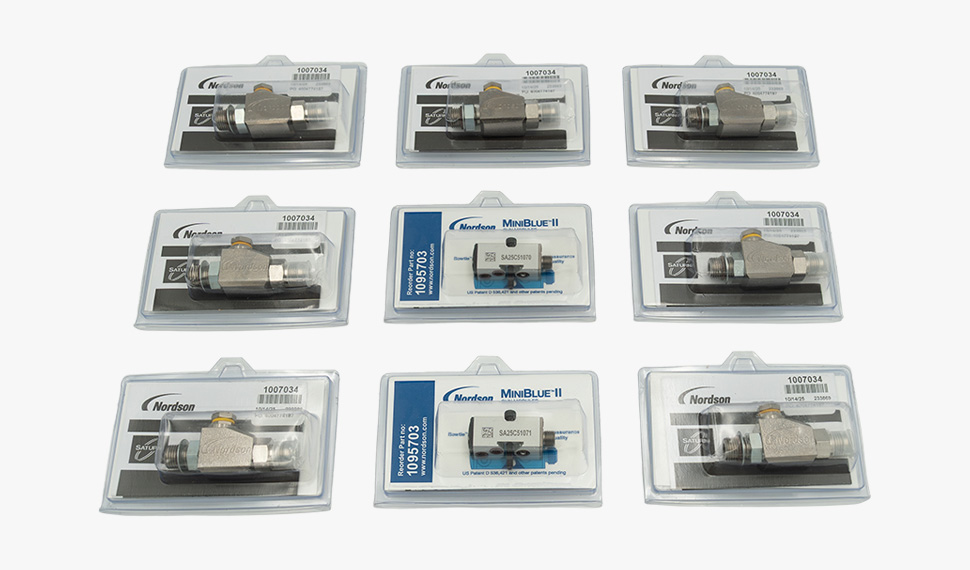
Auftragsmodule und Dosierventile
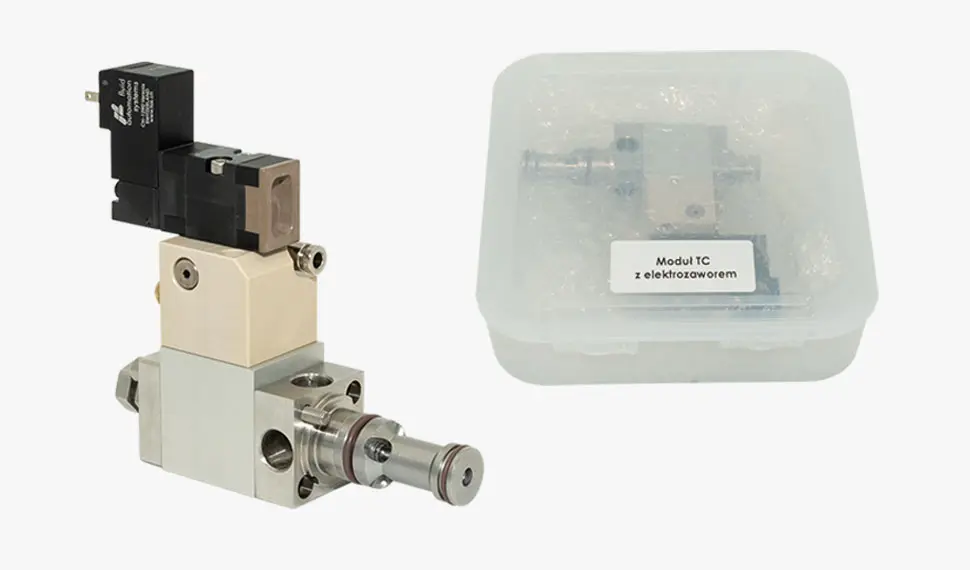
Module und Ventile öffnen und schließen den Klebstofffluss präzise. Sie bestimmen, wann der Klebstoff austritt, wie lange er fließt und ob der Auftrag von Takt zu Takt reproduzierbar ist. Je nach Systembauart werden die Ventile pneumatisch, elektrisch oder elektromagnetisch angesteuert. Bei schnellen Verpackungsanwendungen beeinflusst die Reaktionszeit des Ventils direkt die Länge der Klebstoffraupe und die Position des Auftrags auf dem Produkt.
Verschleiß an Modulen und Ventilen zeigt sich u. a. durch Nachtropfen, verzögertes Schließen, ungleichmäßige Auftragsmenge, Undichtigkeiten, instabilen Auftrag oder fehlenden Klebstoffaustritt. Nadeln, Membranen, Sitze, Dichtungen und Federn sind Verschleißteile. Ihr Zustand sollte regelmäßig geprüft werden, besonders bei Linien im Dauerbetrieb.
Auftragsköpfe
Der Auftragskopf vereint das Dosieren und Auftragen des Klebstoffs auf das Material. Er kann als einzelner Punktauftragskopf, Mehrmodulkopf oder Kopf für Raupen-, Sprüh-, Spiral- oder Breitschlitzauftrag arbeiten. Die Auswahl hängt vom Auftragsverfahren, der Arbeitsbreite, der geforderten Klebstoffmenge, der Zahl der Auftragsstellen und der Liniengeschwindigkeit ab.
In der Praxis muss der Auftragskopf nicht nur zum Klebstoff, sondern auch zum Produkt und zum Prozess passen. Der Kartonverschluss braucht einen anderen Kopf als die Kaschierung flacher Materialien und wieder einen anderen als der Klebstoffauftrag bei der Herstellung von Hygieneprodukten. Wichtig sind die Zahl der Module, die getrennte Ansteuerung einzelner Sektionen, die Temperaturstabilität, die Unempfindlichkeit gegen Verunreinigungen, die einfache Reinigung und die Verfügbarkeit von Ersatzteilen. Schon geringer mechanischer Verschleiß am Auftragskopf kann schnell zu sichtbaren Produktfehlern führen.
Hotmelt-Düsen
Die Düse ist das letzte Glied des Klebstoffwegs und formt den Auftrag auf dem Material direkt. Sie bestimmt Richtung, Breite, Dicke, Strahl und Auftragsbild. Je nach Bauart erzeugt sie einen Punkt, eine Raupe, einen Sprühauftrag, eine Spirale, einen Fächer, eine Breitschlitzschicht oder eine andere, auf den Prozess abgestimmte Geometrie. Die richtige Düse beeinflusst sowohl die Qualität der Verbindung als auch den Klebstoffverbrauch.
Düsen sind besonders empfindlich gegen Verschmutzung und Verschleiß. Schon geringe Ablagerungen können die Form des Strahls verändern, den Auftrag verschieben, die Fadenbildung verstärken oder den Auftrag unterbrechen. Bei der Auswahl sind Bohrungsdurchmesser, Auftragswinkel, Viskosität, Druck, Temperatur, Liniengeschwindigkeit und das geforderte Auftragsgewicht zu berücksichtigen. Oft lässt sich allein durch eine andere Düse der Klebstoffverbrauch senken oder die Reproduzierbarkeit verbessern, ohne das ganze System auszutauschen.
Temperaturregler, Sensoren und Automatisierung
Die Steuerung verbindet das gesamte Hotmelt-System zu einem kontrollierten Prozess. Temperaturregler halten die richtigen Werte in den einzelnen Zonen: Tank, Pumpe, Schläuche, Auftragsköpfe und Module. Sensoren für Temperatur, Druck, Füllstand, Durchfluss oder Produkterkennung überwachen die Betriebsbedingungen und erkennen Abweichungen, bevor sie zu Produktionsfehlern führen.
In fortgeschrittenen Anlagen kann das Hotmelt-System mit einer SPS, einem Drehimpulsgeber der Linie, Produktsensoren, einem HMI-Bedienfeld, einem SCADA-System oder einem übergeordneten Produktionssystem verbunden sein. So lässt sich der Auftrag mit Liniengeschwindigkeit, Produktposition und Maschinentakt synchronisieren. Eine gut ausgelegte Automatisierung senkt den Klebstoffverbrauch, verringert Ausschuss, erleichtert die Diagnose und hilft, die Ursache von Prozessproblemen schneller zu finden.
Leitungen, Steckverbinder, Abdeckungen und Montagezubehör
Hilfskomponenten fallen weniger auf als Schmelzgerät, Pumpe oder Auftragskopf, sind aber für die Zuverlässigkeit des gesamten Systems sehr wichtig. Elektrische und pneumatische Leitungen, Steckverbinder, Schnellkupplungen, Halter, Adapter, Wärmeschutzabdeckungen, Befestigungen und Leitungsführungen entscheiden darüber, ob die Anlage stabil, sicher und gut bedienbar ist. Fehler in diesem Bereich können zu Undichtigkeiten, Überhitzung, Signalstörungen, beschädigten Leitungen oder schlechtem Zugang für den Service führen.
In einem gut ausgelegten System ist Zubehör keine beliebige Ergänzung. Es muss zu Betriebstemperatur, Druck, Umgebungsbedingungen, Bewegungshäufigkeit der Maschine und Arbeitsschutzanforderungen passen. Besonders wichtig sind Abdeckungen heißer Stellen, die richtige Führung der beheizten Schläuche, der Schutz von Kabeln vor Knicken und ein freier Zugang zu Filtern, Düsen und Servicemodulen.
Ersatz- und Verschleißteile
Ein Hotmelt-System enthält viele Teile, die im Betrieb natürlich verschleißen. Dazu gehören vor allem Düsen, Filter, Dichtungen, Membranen, Nadeln, Ventilsitze, Federn, Heizelemente, Temperaturfühler, Leitungen, Schlauchanschlüsse und bestimmte Pumpenteile. Ihre Verfügbarkeit wirkt sich direkt auf die Instandhaltung aus. Fehlt ein kleines Verschleißteil, kann die ganze Produktionslinie stehen, auch wenn die Hauptgeräte funktionieren.
Für die Produktion ist nicht nur wichtig, woraus ein Hotmelt-System besteht, sondern auch, welche Teile man vorrätig haben sollte und wie oft sie zu prüfen sind. Bewährt hat sich eine Liste kritischer Teile für jede Linie, ein Inspektionsplan sowie ein Verfahren zum Reinigen und Austauschen von Filtern, Düsen und Modulen. Ein gutes Management der Verschleißteile verringert Stillstände, stabilisiert die Klebequalität und senkt die Gesamtbetriebskosten des Systems.
Zusammensetzung und Arten von Schmelzklebstoffen
Schmelzklebstoffe unterscheiden sich in Zusammensetzung, Verarbeitungstemperatur, Viskosität, offener Zeit, Elastizität, Wärmestandfestigkeit, Haftung auf Substraten und Verhalten nach dem Erstarren. Ihre Rezeptur besteht meist aus drei Hauptgruppen von Bestandteilen:
- Basispolymere – verleihen dem Klebstoff die Kohäsion und bestimmen Temperaturbereich und Elastizität.
- Klebrigmacherharze (Tackifier) – verbessern die Adhäsion auf Substraten, senken den Erweichungspunkt und verkürzen oder verlängern die offene Zeit.
- Wachse – regeln die Viskosität der Schmelze, beschleunigen die Kristallisation (verkürzen die Abbindezeit) und senken die Kosten der Formulierung.
Additive (Antioxidantien, Thermostabilisatoren, Weichmacher) verbessern die Stabilität des Klebstoffs bei hohen Temperaturen, verlängern seine Standzeit im Tank und passen die Eigenschaften an besondere Anforderungen der Anwendung an.
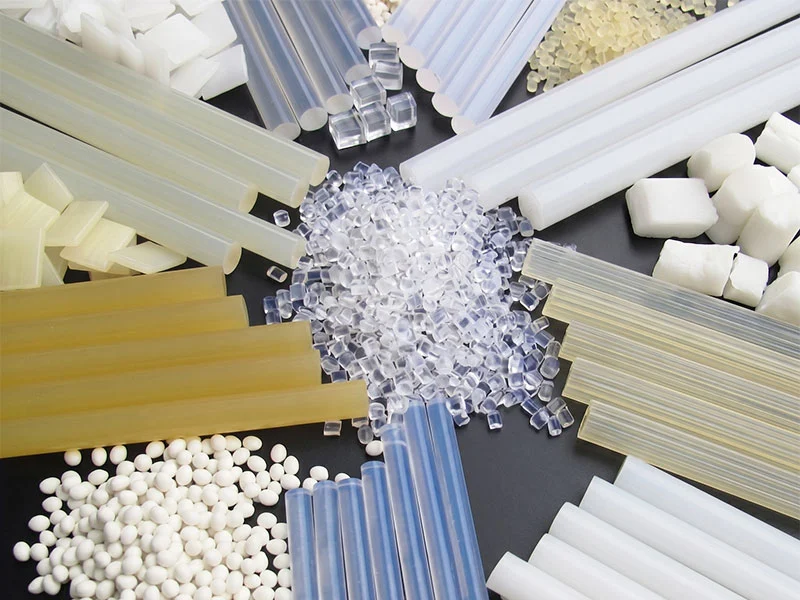
Schmelzklebstoffe auf EVA-Basis (Ethylen-Vinylacetat-Copolymer)
EVA (Ethylen-Vinylacetat) ist die am weitesten verbreitete Basis für Schmelzklebstoffe. EVA-Klebstoffe sind vielseitig einsetzbar, haften gut auf Papier, Karton und Holz, haben eine mittlere Wärmestandfestigkeit (bis ca. 60–80 °C) und sind relativ günstig. Es gibt sie in sehr unterschiedlichen Formulierungen – von Klebstoffen mit sehr kurzer offener Zeit (für schnelle Verpackungslinien) bis zu solchen mit längerer offener Zeit (für Buchbinderei und manuelles Kleben). Eingesetzt werden sie vor allem in der Verpackungsindustrie, in der Buchbinderei und bei handwerklichen Klebeanwendungen.Polyolefin-Schmelzklebstoffe (PO / APAO / mPO)
Klebstoffe auf Basis von Polyolefinen (amorphe Polyolefine – APAO, Metallocen-Polyolefine – mPO) bieten eine bessere Kälteflexibilität, eine höhere Wärmestandfestigkeit und einen geringeren Geruch als EVA-Klebstoffe. Sie haften sehr gut auf Polyolefin-Kunststoffen (PP, PE) und sind daher erste Wahl bei der Herstellung von Hygieneprodukten. Eingesetzt werden sie bei Windeln, Damenbinden und anderen Vliesstoffprodukten, in der Verpackung, in der Möbelfertigung und in der Automobilindustrie.Reaktive PUR-Schmelzklebstoffe
PUR-Hotmelts (reaktive Polyurethane) verbinden die Vorteile klassischer Schmelzklebstoffe (schnelle Anfangsfestigkeit durch Abkühlen) mit einer chemischen Vernetzung durch Luftfeuchtigkeit. Nach dem Aushärten erweichen sie beim Erwärmen nicht mehr und eignen sich daher ideal für Anwendungen mit hohen Anforderungen an Wärme-, Chemikalien- und mechanische Beständigkeit. Eingesetzt werden sie in der Möbelfertigung (Kantenanleimen von ABS, HPL und Holz), in der Automobil-, Fenster- und Bauindustrie sowie bei Kaschierungen, die feuchtigkeitsbeständig sein müssen. PUR-Hotmelt erfordert spezielle Geräte (mit Schutz vor Feuchtigkeit) und besondere Verfahren für Bedienung und Reinigung.Polyamid-Schmelzklebstoffe (PA)
Klebstoffe auf Polyamidbasis zeichnen sich durch eine sehr hohe Wärmestandfestigkeit (bis 150 °C und mehr), eine ausgezeichnete Chemikalienbeständigkeit und eine sehr gute Haftung auf Metallen, technischen Kunststoffen und Textilien aus. Eingesetzt werden sie in der Automobilindustrie, der Elektronik, der Schuhherstellung und in technischen Anwendungen mit hohen Temperaturanforderungen. Sie erfordern hohe Verarbeitungstemperaturen (150–230 °C) und spezielle Geräte.SBC- und PSA-Schmelzklebstoffe
Klebstoffe auf Basis von synthetischem Kautschuk (SBC – Styrol-Blockcopolymere, z. B. SIS, SBS) sind besonders wegen ihrer sehr hohen Elastizität geschätzt und weil sich aus ihnen Haftschmelzklebstoffe (PSA, pressure-sensitive adhesives) herstellen lassen – Klebstoffe, die auch nach dem Abkühlen klebrig bleiben. Eingesetzt werden sie für Klebebänder, Selbstklebeetiketten, Hygieneprodukte und Anwendungen, bei denen der Klebstoff bei Umgebungstemperatur klebrig bleiben muss.POR-Schmelzklebstoffe
Reaktive Polyolefinsysteme für spezielle Anwendungen, u. a. dort, wo bestimmte Haft- und Beständigkeitseigenschaften gefordert sind.Lieferformen von Schmelzklebstoffen
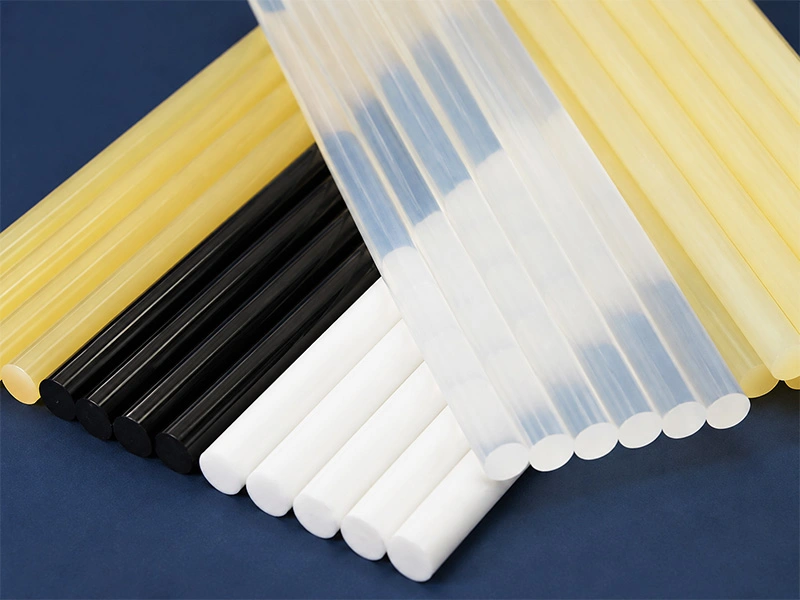
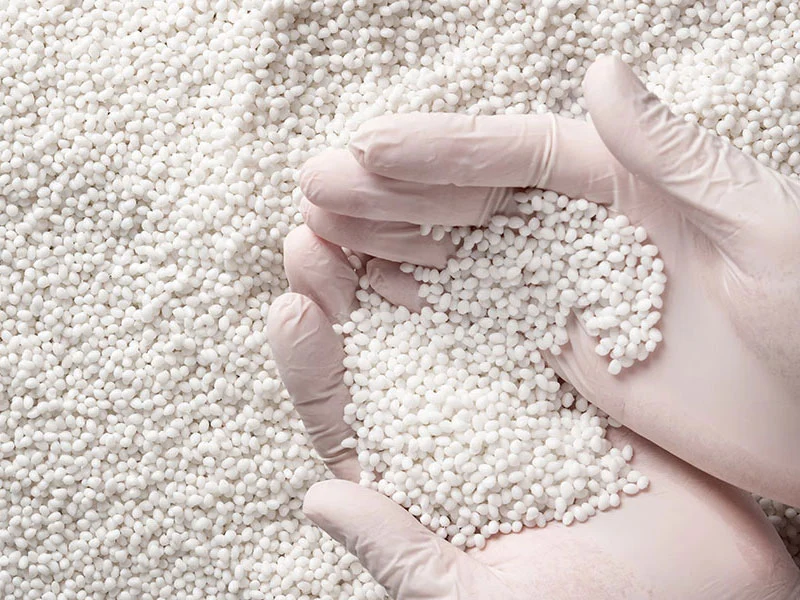
Schmelzklebstoffe gibt es in verschiedenen Lieferformen, passend zu Gerätetyp und Produktionsmenge:- Granulat – für Tankschmelzgeräte und tanklose Schmelzgeräte; einfach zu dosieren, breit verfügbar.
- Blöcke und Platten – für Tankschmelzgeräte; praktisch bei großen Tanks.
- Pillows (Kissen) – für Tankschmelzgeräte; saubere Lieferform, die Verunreinigungen verringert.
- Fässer (200 l) – für Fassschmelzanlagen; wirtschaftlich bei sehr hohem Klebstoffverbrauch.
- Sticks / Kerzen (Ø 7–12 mm, 30 mm) – für Handpistolen und automatische Pistolenapplikatoren.
Wichtige Parameter des Hotmelt-Prozesses
- Verarbeitungstemperatur – die Temperatur des Klebstoffs im Tank und beim Auftrag. Sie muss hoch genug für eine passende Viskosität und Benetzung des Substrats sein, aber nicht zu hoch, denn Überhitzung beschleunigt die Zersetzung des Klebstoffs. Typische Bereiche: 120–160 °C für EVA, 130–180 °C für PO, 100–130 °C für PUR, 150–230 °C für PA.
- Viskosität – Maß für den Fließwiderstand der Schmelze, angegeben in mPa·s oder cP. Die Viskosität sinkt mit steigender Temperatur. Eine zu hohe Viskosität erschwert den Durchfluss durch Schläuche und Düsen, eine zu niedrige führt zu unkontrolliertem Verlaufen. Entscheidend ist ein Klebstoff mit der richtigen Viskosität für das jeweilige Auftragsverfahren.
- Offene Zeit (open time) – die Zeit, in der der aufgetragene Klebstoff noch klebfähig ist. Sie muss zur Liniengeschwindigkeit und zum Abstand zwischen Auftrags- und Fügestelle passen.
- Abbindezeit (set time) – die Zeit bis zum Erreichen einer ausreichenden Festigkeit der Verbindung. Wichtig für die Festlegung der Liniengeschwindigkeit und der Andrückzeit.
- Schmelzleistung – die Klebstoffmenge, die das Schmelzgerät pro Zeiteinheit liefern kann (kg/h). Sie muss dem tatsächlichen Bedarf der Produktionslinie entsprechen.
- Auftragsdruck – der Förderdruck des Klebstoffs; er bestimmt, wie gleichmäßig der Klebstoff durch die Düsen fließt.
- Auftragsgewicht – die Klebstoffmenge pro Länge oder Fläche der Fügestelle (g/m oder g/m²). Ein zu geringes Auftragsgewicht bedeutet eine schwache Verbindung, ein zu hohes hohe Kosten und möglicherweise austretenden Klebstoff.
- Auftragsgeometrie – Breite, Dicke, Form und Anordnung des Klebstoffs auf dem Material.
- Verträglichkeit mit dem Substrat – die Fähigkeit des Klebstoffs, ein bestimmtes Material zu benetzen und dauerhaft darauf zu haften. Sie bestimmt die endgültige Festigkeit der Verbindung.
- Beständigkeit der fertigen Klebfuge – gegenüber Temperatur, Feuchtigkeit, mechanischer Belastung, Alterung und Einsatzbedingungen.
Auftragsverfahren für Schmelzklebstoffe
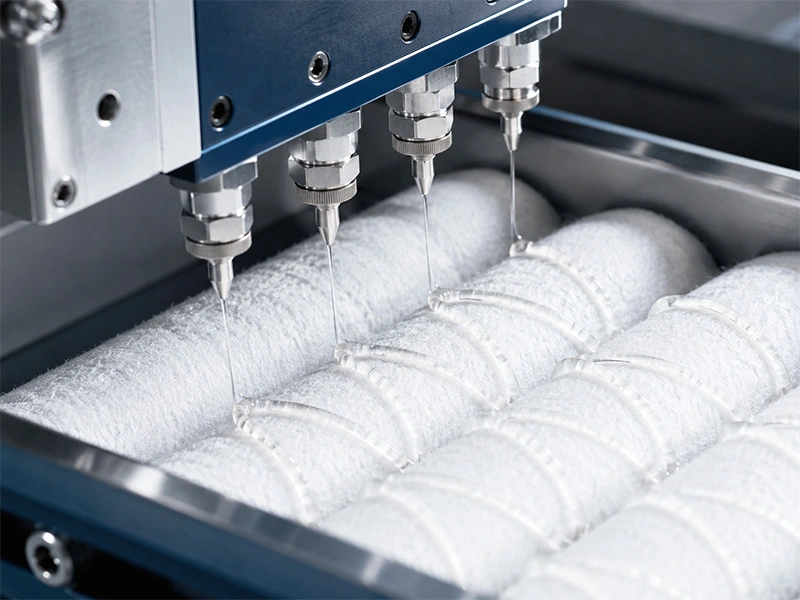
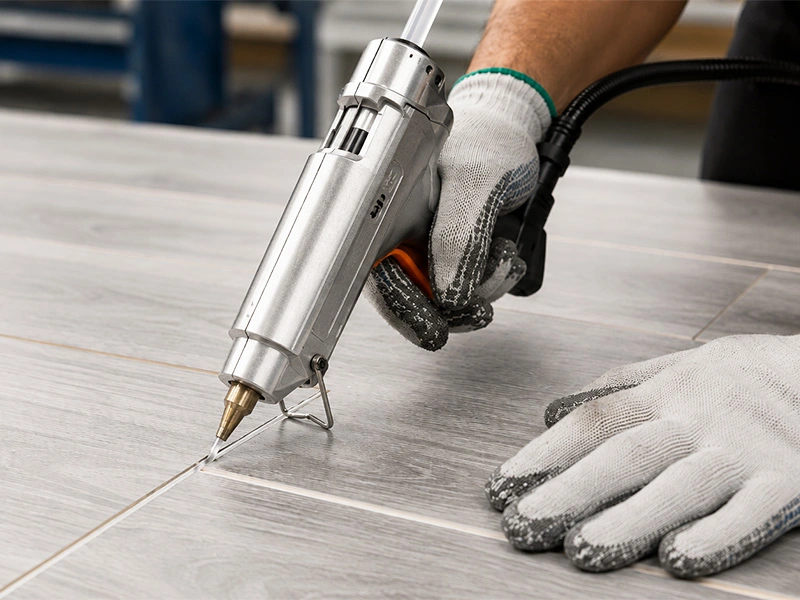
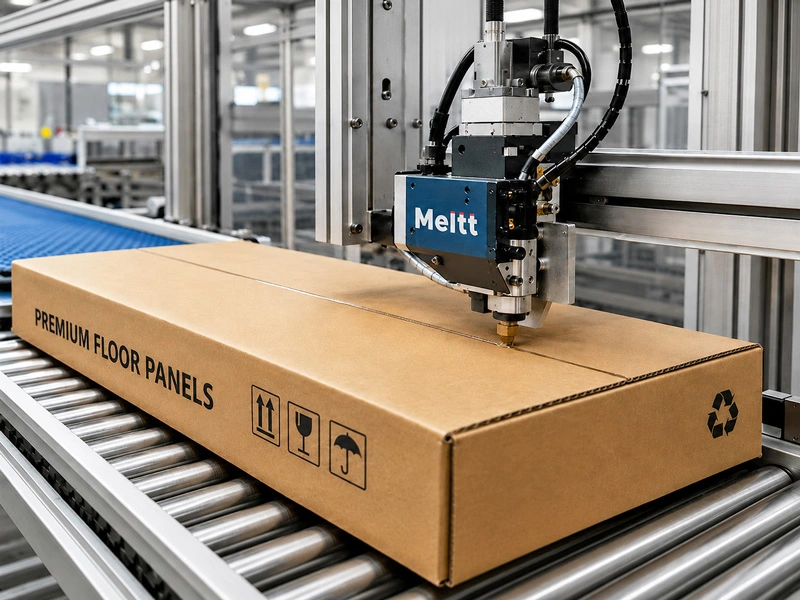
Raupenauftrag (Bead)
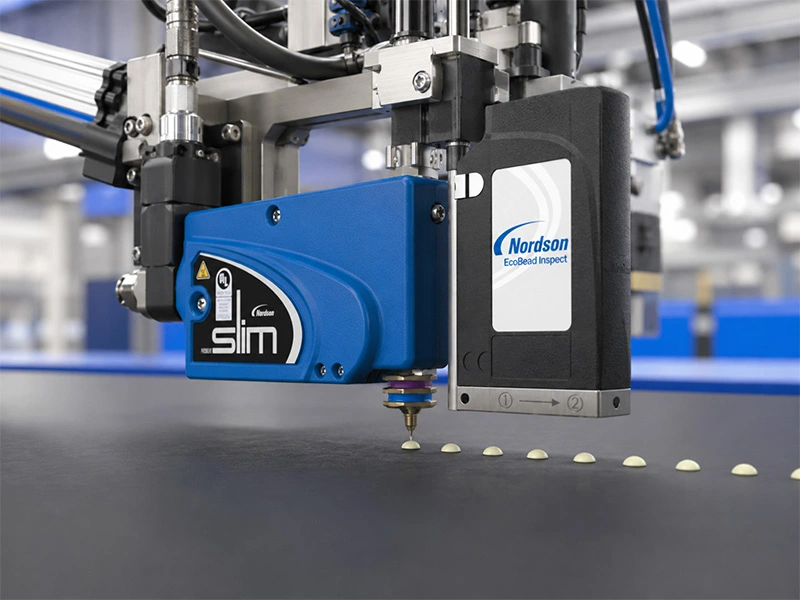
Das einfachste und am häufigsten eingesetzte Verfahren: Der Klebstoff wird als durchgehende oder unterbrochene Raupe (engl. bead) mit rundem, ovalem oder flachem Querschnitt aufgetragen. Eingesetzt wird es beim Verschließen von Kartons und Schachteln, beim Kantenanleimen von Möbeln, beim Verbinden von Holzteilen, im Bauwesen und überall dort, wo Klebstoff gezielt an einer Stelle aufgetragen werden muss.Punktauftrag
Der Klebstoff wird in genau dosierten Tropfen oder Punkten mit kontrolliertem Volumen aufgetragen. Der Punktauftrag wird u. a. in der Elektronik (SMD-Montage, Abdichten von Steckverbindern), bei der Filterherstellung, bei optischen Anwendungen und überall dort eingesetzt, wo kleinste Klebstoffmengen präzise an einer bestimmten Stelle dosiert werden müssen.Sprühauftrag (Spray)
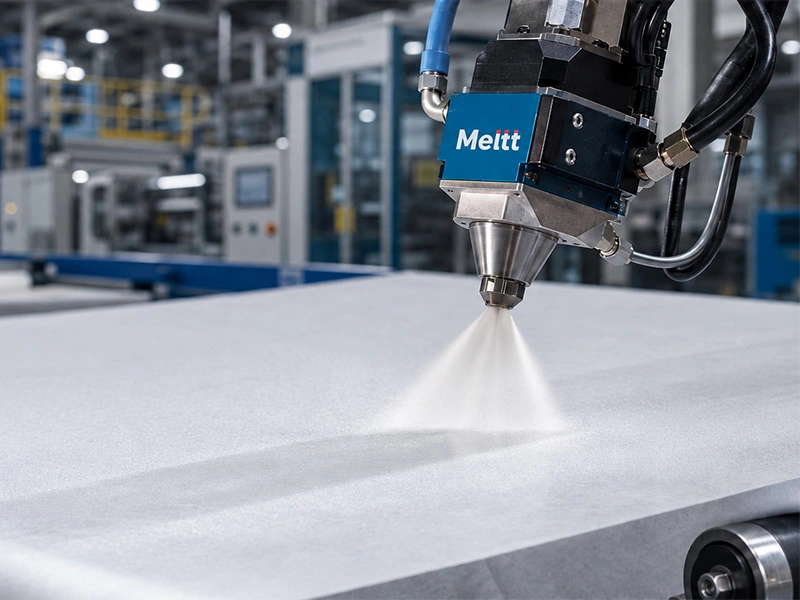
Der Klebstoff wird mit Druckluft oder über den Düsendruck zerstäubt und als Nebel oder dünne Schicht auf eine große Fläche aufgetragen. Das Verfahren wird beim Verbinden von Vliesstoffen (Windeln, Damenbinden, Feuchttücher), beim Kaschieren von Textilien, beim Verkleben von Schaumstoff in der Automobilindustrie und bei der Filterherstellung eingesetzt. Der Sprühauftrag ermöglicht das Kleben empfindlicher und poröser Materialien und ergibt eine leichtere, flexiblere Verbindung bei minimalem Klebstoffverbrauch.Spiralauftrag (Swirl)
Eine Variante des Sprühauftrags, bei der der Klebstoff mit einem speziellen Auftragskopf mit Luftkanälen spiral- oder wellenförmig aufgetragen wird. Der Spiralauftrag sorgt für eine bessere Flächendeckung mit weniger Klebstoff, eine gleichmäßige Schicht und eine flexiblere Verbindung. Er ist bei der Herstellung von Hygieneprodukten und Vliesstoffen weit verbreitet.Breitschlitzauftrag (Slot Die / Slot Coating)
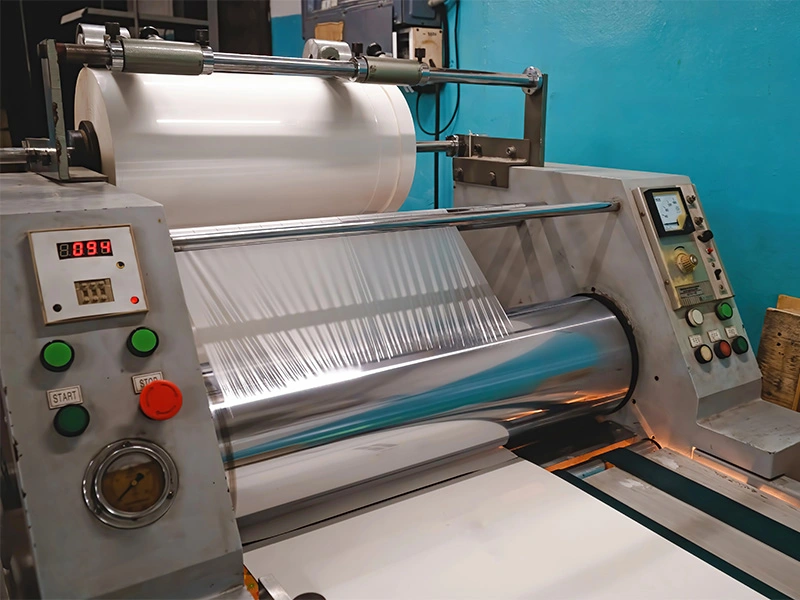
Der Klebstoff wird durch den Schlitz einer Düse als gleichmäßige, dünne Schicht über die gesamte Materialbreite aufgetragen. Das Verfahren wird beim Kaschieren, bei der Herstellung von Klebebändern, beim Beschichten von Etiketten und Folien und bei der Herstellung von Sandwichpaneelen eingesetzt. Der Breitschlitzauftrag sorgt für eine sehr gleichmäßige Abdeckung und eine genau kontrollierte Schichtdicke und ist daher ideal für anspruchsvolle Kaschierprozesse.Flächenbeschichtung und Walzenkaschierung
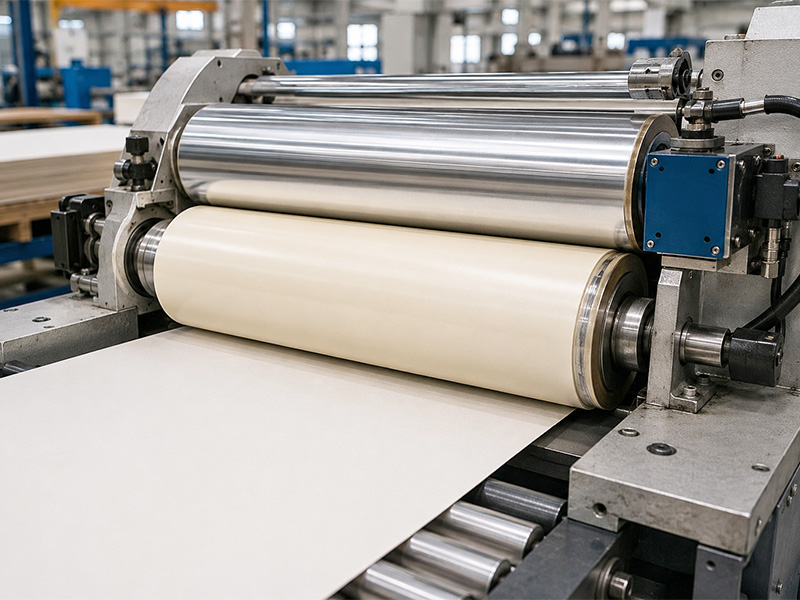
Der Schmelzklebstoff wird auf eine Walze aufgetragen und von dort gleichmäßig auf das Substrat übertragen (Walzenauftrag). Eingesetzt wird das Verfahren in der Buchbinderei (Kaschieren von Einbänden, Bucheinbände), bei der Plattenherstellung und beim Kaschieren flacher Materialien.Manueller Auftrag (Hotmelt-Handpistole)
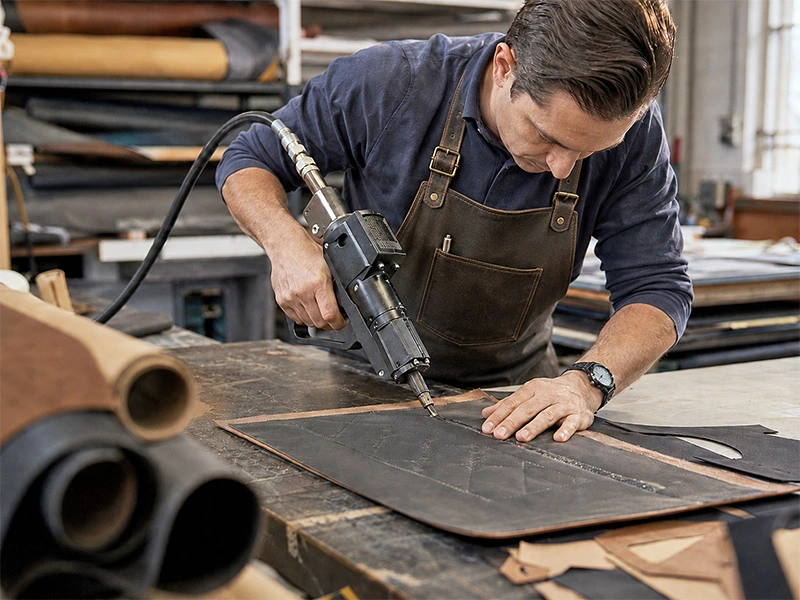
Die Handpistole für Schmelzklebstoff wird in Werkstätten, in der Kleinserienfertigung, im Handwerk, in der Floristik und im Heimwerkerbereich eingesetzt. Die Klebesticks werden der Heizung der Pistole zugeführt, geschmolzen und von Hand über die Düse aufgetragen. Handpistolen gibt es in mechanischer Ausführung (einfach, zuverlässig, ohne Druckluftanschluss) und in pneumatischer Ausführung (leichter zu bedienen, weniger Kraftaufwand, genauere Dosierung).Wo wird Hotmelt eingesetzt?
Verpackungsindustrie und Logistik
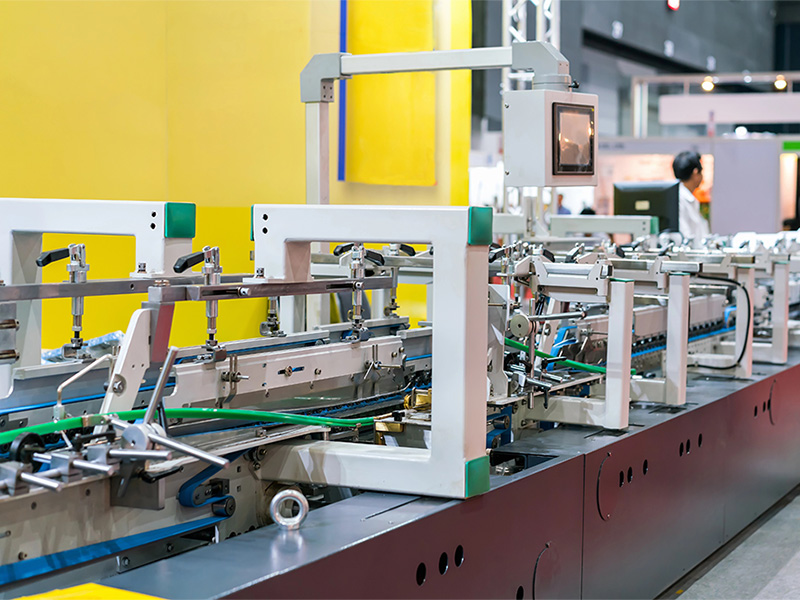
Gemessen an der Klebstoffmenge ist dies der größte Einsatzbereich von Hotmelt. Schmelzklebstoffe werden zum Verschließen von Kartons und Schachteln, zum Kleben von Trays und Sammelverpackungen, zum Etikettieren, zur Herstellung mehrlagiger und flexibler Verpackungen und zum Versiegeln von Lebensmittelverpackungen eingesetzt. Die Vorteile von Hotmelt sind hier vor allem das schnelle Abbinden (einige zehn Millisekunden bis 1–2 s), hohe Liniengeschwindigkeiten (bis zu mehreren hundert Verpackungen pro Minute) und der Wegfall der Trocknung.Möbelfertigung und Holzbearbeitung
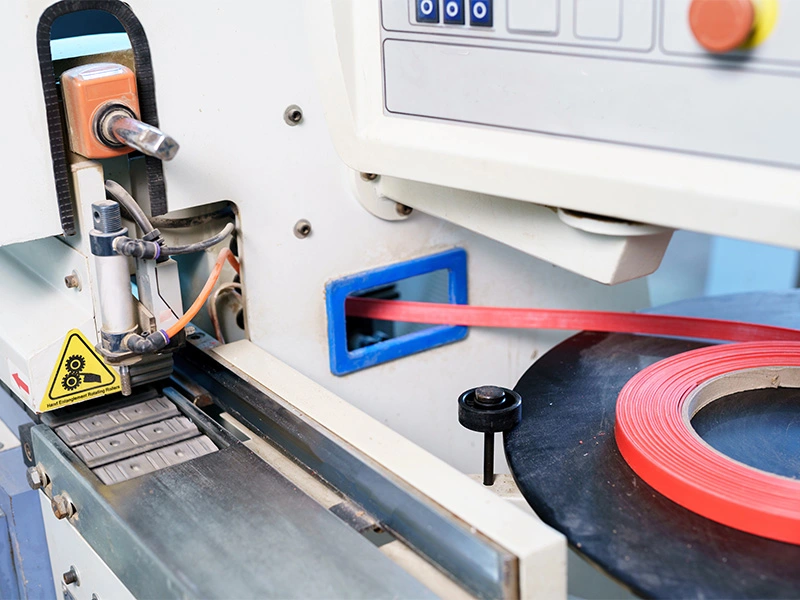
Schmelzklebstoffe werden häufig zum Kantenanleimen (edge banding) eingesetzt – zum Aufkleben von Kanten aus ABS, PVC, HPL und Holz auf die Schmalflächen von Span- und MDF-Platten. Weitere Anwendungen sind das Kaschieren von Platten, das Verkleben von Holzteilen und das Furnieren mit Echtholzfurnier und Möbelfolie.Automobilindustrie
In der Automobilindustrie wird Hotmelt zum Kaschieren von Innenraummaterialien (Polster, Dachhimmel, Dämmmatten), zum Befestigen von Karosserieteilen und Dichtungen, bei der Montage von Leuchten und Scheinwerfern, bei der Herstellung von Luft- und Ölfiltern, zum Abdichten von Verbindungen der Fahrzeugelektronik sowie zum Verbinden von Bauteilen mit PUR-Schaum und technischen Kunststoffen eingesetzt.Hygieneprodukte und Vliesstoffe
Haftschmelzklebstoffe (PSA) und Polyolefin-Schmelzklebstoffe werden in großem Umfang bei der Herstellung von Einwegwindeln, Damenbinden, Slipeinlagen, Feuchttüchern und anderen Vliesstoffprodukten eingesetzt. Sprüh- und Spiralauftrag ermöglichen eine gleichmäßige Abdeckung empfindlicher Vliese mit minimaler Klebstoffmenge, ohne dass Elastizität, Atmungsaktivität und Weichheit des Produkts leiden.Buchbinderei und Verlagswesen
Hotmelt wird für die Klebebindung (fadenlose Bindung, perfect binding) und das Kleben der Buchrücken von Büchern, Broschüren, Katalogen und Lehrbüchern eingesetzt. Er ermöglicht eine schnelle, automatische Bindung ohne Trocknungszeit. EVA-Klebstoffe werden für Standardbindungen verwendet, PUR-Klebstoffe für Bindungen mit höherer Flexibilität und Beständigkeit (z. B. Atlanten, stark genutzte Bücher).Elektronik und Elektrotechnik
In der Elektronik wird Hotmelt zum Schutz von Verbindungen und Bauteilen vor Vibration und Feuchtigkeit (Verguss, Umhüllung), zum Abdichten von Steckverbindern, zum Befestigen elektronischer Bauteile sowie in der Kabel- und Kabelbaumfertigung eingesetzt. PA-Klebstoffe und spezielle EVA-/PO-Formulierungen bieten die erforderliche thermische und elektrische Beständigkeit.Bauwesen und Dämmung
Hotmelt wird zum Kleben von Wärme- und Schalldämmungen (Mineralwolle, Styropor, PUR-Schaum), zum Verbinden von Fenster- und Türelementen, bei der Herstellung von Sandwichpaneelen, zum Abdichten und Montieren im Industriebau sowie zur Ummantelung von Aluminium- und PVC-Profilen eingesetzt.Filterherstellung
Schmelzklebstoffe werden zum Falten und Abdichten von Filtermedien in Luft-, Öl-, Wasser- und Industrieflüssigkeitsfiltern eingesetzt. Breitschlitz- und Punktauftrag ermöglichen einen präzisen Klebstoffauftrag, ohne die Poren des Filtermediums zu verschließen.Textilien und Bekleidung
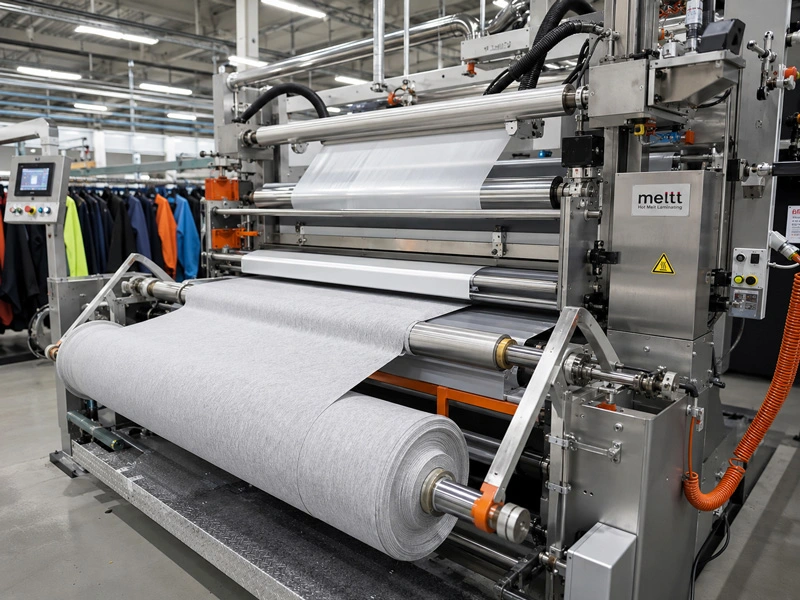
In der Textil- und Bekleidungsindustrie wird Hotmelt zum Kaschieren von Stoffen (z. B. Membranen, wasserdichte Beschichtungen), zum Kleben von Einlagen und Versteifungen, bei der Herstellung von Sport- und Outdoorbekleidung sowie in der Schuh- und Lederwarenherstellung eingesetzt. PUR-Hotmelts eignen sich besonders gut zum Verbinden technischer Materialien, die wasserdicht und elastisch sein müssen.Pharmazie und Biotechnologie
Die Schmelzextrusion (Hot-Melt-Extrusion, HME) ist ein fortschrittliches Verfahren in der Pharmazie zur Herstellung fester Arzneiformen (Tabletten, Kapseln, Implantate), bei dem der Wirkstoff in eine Polymermatrix eingeschmolzen wird. Das ist ein eigener, hochspezialisierter Anwendungsbereich von Hotmelt, der Verfahrenstechnik und Pharmakologie verbindet und für die Pharmaindustrie zertifizierte Ausrüstung erfordert.Heimwerker- und Handwerksanwendungen
Heißklebepistolen mit EVA-Klebesticks sind überall erhältlich und werden beim Basteln, in der Floristik, in der Dekoration, bei kleinen Reparaturen im Haushalt und bei Werkstattarbeiten verwendet. Das ist die einfachste und zugänglichste Form der Hotmelt-Technik – für jeden nutzbar, ohne besondere Kenntnisse oder Ausrüstung.Vorteile der Hotmelt-Technik
- Ohne Lösungsmittel und Wasser – Schmelzklebstoffe sind zu 100 % aktive Produkte ohne Wasser und organische Lösungsmittel. Das vermeidet VOC-Emissionen und Trocknung, verringert die typischen Brand- und Explosionsrisiken durch Lösungsmitteldämpfe und vereinfacht Lagerung und Transport.
- Sehr schnelles Abbinden – Schmelzklebstoff bindet durch Abkühlen ab, was Sekundenbruchteile bis wenige Sekunden dauert. Das ermöglicht sehr hohe Liniengeschwindigkeiten und die sofortige Weiterverarbeitung der verbundenen Teile ohne Trocknungs- oder Aushärteschritte.
- Sehr gut automatisierbar – Hotmelt-Systeme lassen sich in automatische Produktionslinien einbinden. Eine präzise SPS-Steuerung erlaubt die vollständige Automatisierung der Dosierung, die Synchronisation mit der Liniengeschwindigkeit und eine reproduzierbare Klebequalität.
- Breites Anwendungs- und Substratspektrum – mit der passenden Formulierung lassen sich Papier, Karton, Holz, PP, ABS, PVC, PA, PC, Textilien, Metalle und viele andere Industriematerialien kleben.
- Präzise Dosierung – moderne Dosiersysteme ermöglichen den Auftrag sehr kleiner, genau kontrollierter Klebstoffmengen und minimieren so Klebstoffverbrauch und Prozesskosten.
- Keine flüssigen Abfälle – fester Schmelzklebstoff erfordert keine besonderen Abwasserbehälter, verdunstet nicht und braucht keinen Auslaufschutz.
- Wirtschaftlicher Betrieb – trotz höherer Investitionskosten ist Hotmelt dank geringem Klebstoffverbrauch, entfallender Trocknungskosten und hoher Liniengeschwindigkeiten pro Klebestelle oft günstiger als Dispersions- oder Lösungsmittelklebstoffe.
- Wiederaufschmelzbar (klassische Hotmelts) – in manchen Fällen lassen sich Hotmelt-Verbindungen durch erneutes Erwärmen lösen, was z. B. bei Reparaturen und beim Recycling von Vorteil ist.
Grenzen und Risiken der Hotmelt-Technik
- Temperaturempfindlichkeit – die meisten Standard-EVA-Klebstoffe verlieren schon bei 60–80 °C an Festigkeit. PO-Klebstoffe halten bis 90–110 °C, PA bis 150 °C und mehr, PUR nach der Vernetzung bis 100–120 °C und darüber. Für wärmebelastete Anwendungen (Fahrzeuginnenräume im Sommer, Behälter für heiße Produkte) ist die richtige Formulierung entscheidend.
- Zersetzung des Klebstoffs (Verkokung) – wird der Klebstoff zu lange auf hoher Temperatur im Tank gehalten, zersetzt er sich: Er dunkelt nach, bildet Klumpen und Zersetzungsprodukte, die Düsen und Filter verstopfen und die Klebequalität verschlechtern. Temperaturmanagement und regelmäßige Reinigung des Systems sind unerlässlich.
- Verstopfte Düsen und Filter – Zersetzungsprodukte, Verunreinigungen und Fremdkörper können Präzisionsdüsen und Filter verstopfen und zu Auftragsunterbrechungen und fehlerhaften Klebungen führen. Regelmäßige Wartung ist die Grundlage für einen zuverlässigen Betrieb.
- Fadenbildung (Stringing) – bei falscher Temperatur, verschlissener Düse oder zu geringer Liniengeschwindigkeit kann der Klebstoff dünne Fäden ziehen, die Produkt und Produktionslinie verschmutzen.
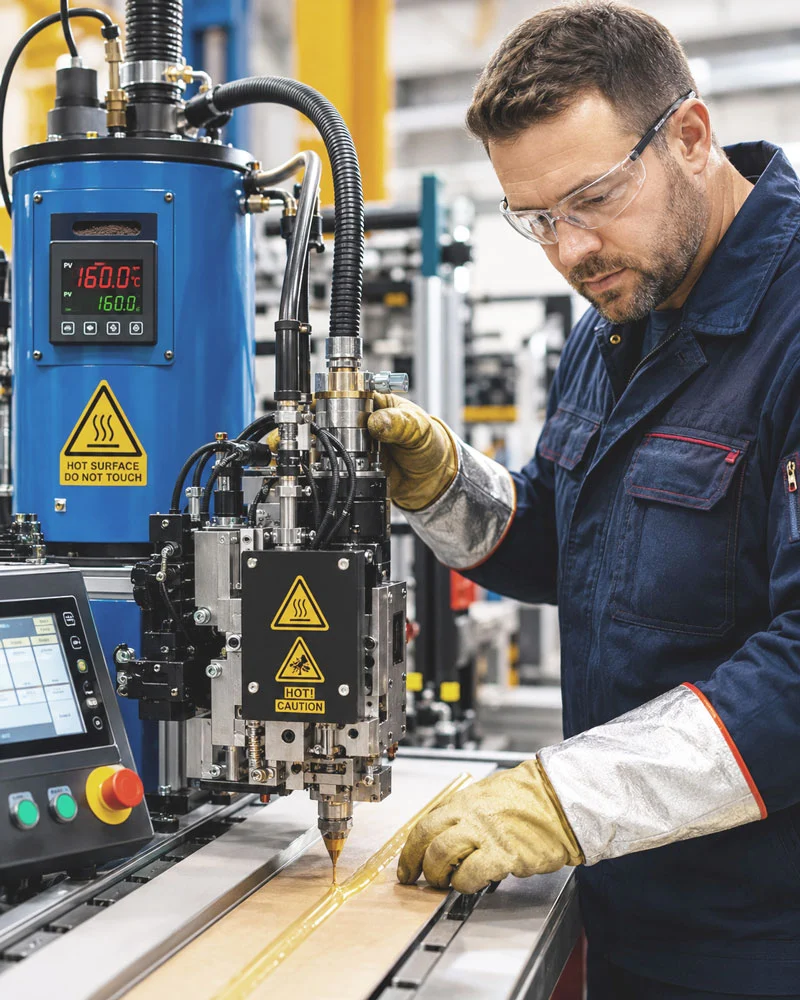
- Verbrennungsgefahr – Schmelzklebstoff hat beim Auftrag eine Temperatur von 120–230 °C. Die Arbeit an Hotmelt-Systemen erfordert persönliche Schutzausrüstung: hitzebeständige Handschuhe, Schutzbrille und Schutzkleidung.
- Regelmäßiger Service nötig – Hotmelt-Systeme brauchen eine planmäßige Wartung: Reinigung des Tanks, Austausch von Filtern und Düsen, Prüfung von Heizschläuchen und Ventilen. Ohne regelmäßige Wartung kommt es zu Ausfällen und schlechterer Klebequalität.
- Begrenzte Chemikalienbeständigkeit von Standardklebstoffen – EVA- und PO-Klebstoffe sind nur begrenzt beständig gegen Lösungsmittel, Säuren und Laugen. Für chemikalienbeständige Anwendungen sind spezielle PA-, PUR- oder Sonder-EVA-Formulierungen erforderlich.
Hotmelt im Vergleich mit anderen Klebetechniken
| Technik | Eigenschaften und Abbindemechanismus | Wichtigste Vorteile | Wichtigste Grenzen und Risiken | Typische Anwendungen |
|---|---|---|---|---|
| Hotmelt | Schmelzklebstoff, der heiß aufgetragen wird. Bindet überwiegend physikalisch durch Abkühlen und Erstarren ab. Im klassischen Prozess ohne Wasser und Lösungsmittel. | Sehr schnelles Abbinden, keine Trocknung, keine Lösungsmittel, gut automatisierbar, präzise Dosierung und geringer Klebstoffverbrauch bei richtig gewähltem Auftrag. | Erfordert Kontrolle von Temperatur, Filtration und Sauberkeit des Systems. Risiko von Verbrennungen, Verkokung, verstopften Düsen und Fadenbildung. Die Wärmestandfestigkeit hängt vom Klebstoff ab. | Verpackung, Möbel, Hygiene, Vliesstoffe, Automobilindustrie, Buchbinderei, Elektronik, Filterherstellung. |
| Dispersionsklebstoffe | Wässrige Dispersionen oder Lösungen. Sie binden durch Verdunsten des Wassers und Bildung eines Klebstofffilms ab. | Oft wirtschaftlich, breit verfügbar, gut für viele poröse Materialien, ohne organische Lösungsmittel und mit relativ geringem Arbeitsschutzrisiko. | Benötigen Trocknungszeit. Der Prozess hängt von Luftfeuchtigkeit, Temperatur, Saugfähigkeit des Substrats und Verdunstungsbedingungen ab. Schwächer bei manchen nicht saugfähigen oder beschichteten Materialien. | Papier, Karton, Holz, Textilien, Verpackungen, Etiketten, saugfähige Materialien. |
| Lösungsmittelklebstoffe | Klebstoffe mit einem flüchtigen Lösungsmittel als Träger. Sie binden nach dessen Verdunstung ab. | Gute Haftung bei bestimmten Anwendungen, dünne Schichten möglich, geeignet für manche schwer klebbaren Materialien. | VOC-Emissionen, Geruch, Belüftungsanforderungen, Brandgefahr und höhere Umweltauflagen. Das nötige Verdunsten des Lösungsmittels verlängert den Prozess. | Spezialanwendungen, technische Materialien, bestimmte Kaschierungen. |
| Reaktionsklebstoffe 1K/2K | Systeme, die eine chemische Bindung bilden. Bei 2K-Klebstoffen härtet der Klebstoff nach dem Mischen der Komponenten aus; bei 1K-Klebstoffen kann die Reaktion z. B. durch Feuchtigkeit, Temperatur oder einen anderen Faktor ausgelöst werden. | Hohe Endfestigkeit, sehr gute Chemikalien- und Wärmebeständigkeit, geeignet für schwierige Einsatzbedingungen. | Oft längere Aushärtezeit, höhere technische Anforderungen, Kontrolle des Mischungsverhältnisses bei 2K und aufwendigere Prozessführung. | Strukturelles Kleben, Automobilindustrie, Elektronik, Bauwesen, technische Anwendungen. |
| Klebebänder | Fertige Klebstoffschicht auf einem Träger. Kein Schmelzgerät, kein Mischen und keine Trocknung nötig. | Sehr einfache Anwendung, sauberer Prozess, keine Heizgeräte, praktisch bei manueller Montage und Hilfsarbeiten. | Bei manchen Anwendungen höhere Stückkosten, begrenzte Auftragsgeometrie, weniger flexibel in der Serienfertigung und begrenzt regelbare Klebstoffmenge. | Manuelle Montage, Etiketten, Abdichten, Verbinden flacher Flächen, Servicearbeiten. |
Typische Probleme in Hotmelt-Systemen
Der Klebstoff zieht Fäden (Stringing)
Zwischen Düse und Klebefläche bilden sich dünne Klebstofffäden. Ursachen: zu niedrige Auftragstemperatur und dadurch zu hohe Viskosität, verschlissene oder ungeeignete Düse, zu langsames Abheben der Düse vom Material, ungeeignete Klebstoffformulierung. Abhilfe: Temperatur erhöhen, Düse tauschen, gegebenenfalls einen Klebstoff mit niedrigerer Viskosität wählen.Die Düse ist verstopft
Eine verstopfte Düse zeigt sich durch ungleichmäßigen oder fehlenden Klebstoffauftrag; Ursache sind Ablagerungen von zersetztem Klebstoff oder Fremdkörper. Ursachen: langer Maschinenstillstand ohne Reinigung, zu hohe Klebstofftemperatur (beschleunigte Zersetzung), fehlender oder verschlissener Klebstofffilter. Abhilfe: Düse mit einem speziellen Mittel reinigen oder austauschen, Filter wechseln, Tank regelmäßig reinigen.Die Verbindung ist schwach oder löst sich
Eine schwache Verbindung kann folgende Ursachen haben: falscher Klebstoff für die Substrate, zu kurze offene Zeit (der Klebstoff ist vor dem Fügen erstarrt), zu niedrige Auftragstemperatur, verschmutzte oder nasse Substrate, zu geringes Auftragsgewicht, zu geringer Anpressdruck beim Fügen. Die Diagnose erfordert eine systematische Prüfung aller dieser Faktoren.Der Klebstoff verbrennt (verkokt) im Tank
Verkokung entsteht durch Überhitzung oder zu lange Verweilzeit des Klebstoffs bei hoher Temperatur im Tank. Sie zeigt sich durch dunkler werdenden Klebstoff, feste Klumpen und unangenehmen Geruch. Die Klumpen können Düsen und Filter verstopfen. Abhilfe: Tanktemperatur senken, Verweilzeit verkürzen, regelmäßiges Reinigungsprogramm für den Tank.Ungleichmäßiger oder unterbrochener Auftrag
Ein ungleichmäßiger Auftrag kann folgende Ursachen haben: Luft im Klebstoffsystem (Luftblasen nach dem Nachfüllen), verschlissenes Ventil oder Auftragsmodul, zu geringer Pumpendruck, verstopfte Filter, Undichtigkeiten im System. Erforderlich ist eine systematische Diagnose der einzelnen Komponenten.Instabile Temperatur
Temperaturschwankungen können folgende Ursachen haben: defekter Heizschlauch (unterbrochener Heizleiter), defekter Temperaturfühler (Thermoelement), Ausfall des PID-Reglers, ein Klebstoffverbrauch über der Schmelzleistung des Schmelzgeräts. Alle Heiz- und Steuerungskomponenten des Systems müssen geprüft werden.Wie wählt man den richtigen Klebstoff und das passende Hotmelt-System?
Wichtige Fragen bei der Auswahl
- Welche Materialien werden geklebt: Papier, Karton, Holz, Kunststoffe, Metall, Textilien, Schaumstoffe, Vliesstoffe, beschichtete Materialien?
- Sind die Oberflächen porös, glatt, verschmutzt, beschichtet, lackiert, kalt oder schwer benetzbar?
- Wie hoch ist die Liniengeschwindigkeit und wie viel Zeit vergeht zwischen Klebstoffauftrag und Fügen?
- Welche Klebstoffmenge soll in welcher Geometrie aufgetragen werden: Punkt, Raupe, Sprühauftrag, Spirale, Schicht?
- Welche Anforderungen gelten an die Beständigkeit gegen Temperatur, Feuchtigkeit, mechanische Belastung und Alterung?
- Soll der Prozess manuell, halbautomatisch oder vollautomatisch ablaufen?
- Welche Anforderungen stellt die Instandhaltung: Verfügbarkeit von Ersatzteilen, Servicezeit, Überholungsmöglichkeit, einfache Reinigung?
- Liegt das aktuelle Problem am Klebstoff, am Gerät, an der Düse, an Temperatur, Druck, Substrat oder an den Linienparametern?
Wann genügt ein einfaches System und wann ist Automatisierung nötig?
Eine einfache Handpistole kann für Werkstattarbeiten, Kleinserien, Prototypen oder Hilfsmontagen genügen. In der Serienfertigung braucht man meist ein Tank- oder tankloses System mit Temperaturregelung, Pumpe, beheizten Schläuchen, Auftragsköpfen, Düsen und Auftragssteuerung. Bei hohen Liniengeschwindigkeiten wirken sich Unterschiede bei Druck, Ventilöffnungszeit oder Temperatur direkt auf die Produktqualität und den Ausschuss aus.Arbeitssicherheit und Umweltaspekte
Arbeitssicherheit
Klebstoff, Düsen, Auftragsköpfe, Schläuche und Tanks arbeiten bei erhöhter Temperatur. Die Hauptrisiken sind Verbrennungen, Kontakt mit heißem Klebstoff, unkontrolliertes Austreten, Arbeiten unter Druck und Kontakt mit heißen Anlagenteilen. Schmelzklebstoffe haben beim Auftrag eine Temperatur von 120–230 °C – die Gefahr thermischer Verbrennungen ist real. Die Arbeitsschutzregeln sind verbindlich einzuhalten:- Immer hitzebeständige Handschuhe, Schutzbrille und langärmelige, geschlossene Kleidung tragen.
- Düse, Auftragskopf und Schlauch während des Betriebs nicht berühren – diese Teile sind sehr heiß.
- Beim Reinigen von Düsen und Beseitigen von Verstopfungen vorsichtig sein – heißer Klebstoff kann herausspritzen.
- Verschütteten heißen Klebstoff nicht abwaschen – erstarren lassen und mechanisch entfernen.
- PUR-Hotmelt erfordert besondere Vorsicht – es können Isocyanatdämpfe entstehen; der Arbeitsplatz muss belüftet und Atemschutz mit geeignetem Filter getragen werden.
- Das Personal an Hotmelt-Systemen regelmäßig in Arbeitsschutz und Notfallverfahren schulen.
Betrieb und Wartung
Die häufigsten Betriebsprobleme entstehen durch vernachlässigte Filtration, überhitzten Klebstoff, verunreinigtes Material, falsche Reinigung des Tanks, verspäteten Austausch von Düsen und Filtern oder den Betrieb mit verschlissenen Modulen. Regelmäßiger Service verringert das Risiko von Stillständen und stabilisiert die Auftragsqualität.Umweltaspekte der Hotmelt-Technik
Hotmelt hat gegenüber Lösungsmittel- und Dispersionsklebstoffen eine Reihe von Umweltvorteilen – man sollte aber auch seine Grenzen kennen:- Keine organischen Lösungsmittel – keine VOC-Emissionen und keine teuren Absaug- oder Abluftreinigungsanlagen.
- Geringe Dampfemissionen – Standard-Schmelzklebstoffe geben beim Auftrag nur geringste Mengen flüchtiger Stoffe ab. PUR-Hotmelt kann Isocyanate freisetzen und erfordert Belüftung.
- Kein Klebstoffabwasser – Hotmelt erzeugt kein Abwasser, das besonders neutralisiert werden muss.
- Energieeffizienz – da die Trocknung entfällt, ist der Energieverbrauch deutlich geringer als bei Dispersionsklebstoffen.
- Biobasierte und Niedertemperatur-Formulierungen – das Angebot an Schmelzklebstoffen aus nachwachsenden Rohstoffen (Biopolymere) und an Niedertemperatur-Klebstoffen, die weniger Energie zum Schmelzen brauchen, wächst.
- Recyclingfähigkeit – manche EVA-Klebstoffe sind mit dem Repulping (Papier- und Kartonrecycling) verträglich. Andere Systeme erfordern besondere Verfahren oder können das Recycling der verbundenen Materialien erschweren.
Glossar: Grundbegriffe der Hotmelt-Technik
Adhäsion – Haftung des Klebstoffs an der Oberfläche des zu verbindenden Materials.
Bead – Klebstoffraupe; linienförmiger Auftrag (durchgehend oder unterbrochen).
Offene Zeit (open time) – Zeit nach dem Klebstoffauftrag, in der die Materialien noch wirksam verbunden werden können. Danach erstarrt der Klebstoff und bildet keine dauerhafte Verbindung mehr.
Abbindezeit (set time) – Zeit, bis die Verbindung fest genug für Weiterverarbeitung oder Transport ist.
Fassschmelzer (Drum Unloader) – Schmelzgerät für Klebstoff in Fässern; erwärmt den Klebstoff direkt im Transportfass und minimiert den Kontakt mit Luft.
Düse – Teil, das dem austretenden Klebstoff seine Form gibt.
EVA – Ethylen-Vinylacetat-Copolymer; die am weitesten verbreitete Basis für Schmelzklebstoffe.
Auftragskopf – Baugruppe für den präzisen Klebstoffauftrag auf das Material.
Auftragsgewicht – Klebstoffmenge pro Fläche oder Länge der Fügestelle (g/m² oder g/m).
Kohäsion – innerer Zusammenhalt der Klebstoffschicht selbst.
Viskosität – Maß für den Fließwiderstand der Schmelze; angegeben in mPa·s oder cP. Sie sinkt mit steigender Temperatur.
Fadenbildung (Stringing) – Bildung dünner Klebstofffäden beim Abheben der Düse vom Material; Folge falscher Temperatur oder einer verschlissenen Düse.
PA – Polyamid; Basis für Schmelzklebstoffe mit sehr hoher Wärme- (bis 150 °C und mehr) und Chemikalienbeständigkeit.
PO / APAO / mPO – Polyolefine / amorphe Polyolefine / Metallocen-Polyolefine; Klebstoffe mit höherer Elastizität und Wärmestandfestigkeit als EVA.
PUR-Hotmelt – reaktiver Polyurethan-Klebstoff; bindet durch Abkühlen und chemische Vernetzung mit Luftfeuchtigkeit ab. Nach dem Aushärten wärme- und chemikalienbeständig.
PSA (pressure-sensitive adhesive) – Haftklebstoff; bleibt nach dem Abkühlen klebrig. Eingesetzt in Klebebändern, Etiketten und Hygieneprodukten.
Slot Die / Slot Coating – Breitschlitzbeschichtung; Auftrag einer gleichmäßigen Klebstoffschicht durch den Schlitz einer Düse.
Spray – Sprühauftrag von Schmelzklebstoff; Zerstäubung mit Luft oder über den Düsendruck.
Swirl – Spiralauftrag von Schmelzklebstoff; Variante des Sprühauftrags mit spiralförmigem Muster.
Verarbeitungstemperatur – Temperatur, bei der der Klebstoff im Tank gehalten und auf das Substrat aufgetragen wird.
Schmelzgerät (Melter) – beheiztes Gerät zum Aufschmelzen von Schmelzklebstoff und zum Bereithalten der Schmelze bei der erforderlichen Verarbeitungstemperatur.
Verkokung (Char) – thermische Zersetzung des Schmelzklebstoffs durch Überhitzung oder zu lange Verweilzeit im Tank; führt zu harten Ablagerungen und schlechterer Klebstoffqualität.
Häufige Fragen zu Hotmelt
Bei welcher Temperatur wird Schmelzklebstoff verarbeitet?
Ist Schmelzklebstoff hitzebeständig?
Enthält Schmelzklebstoff Lösungsmittel?
Wie schnell bindet Schmelzklebstoff ab?
Eignet sich Schmelzklebstoff zum Kleben von Kunststoff?
Eignet sich Hotmelt für Metall, Holz und Textilien?
Wozu dient ein Hotmelt-Schmelzgerät?
Warum verstopfen Hotmelt-Düsen?
Ist Schmelzklebstoff für den Lebensmittelkontakt geeignet?
Welche Teile eines Hotmelt-Systems müssen regelmäßig ausgetauscht werden?
Eignet sich Hotmelt für die Automatisierung der Produktion?
Was unterscheidet industrielles Hotmelt von Heißkleber aus dem Baumarkt?
Ist PUR-Hotmelt ein gewöhnlicher Schmelzklebstoff?
Überzeugen Sie sich von der
Qualität
unserer Leistungen und Produkte
Technischer Berater
Unser technischer Berater ist
von 8:00 bis 18:00 Uhr erreichbar.
ACCURATE GROUP
- ul. Towarowa 5, 87-100 Toruń, Polen
Hinterlassen Sie Ihre Kontaktdaten – unser Berater ruft Sie zurück.
ul. Towarowa 5, 87-100 Toruń, Polen
Tel. +48 56 656 61 71
E-Mail: info@accurategroup.pl